- English
- 简体中文
- tiếng Việt
- Indonesia
- שפה עברית
- Hrvatski
- Malti
- lugha ya Kiswahili
- Hausa
- Монгол хэл
- O'zbek
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Norsk
- český
- ελληνικά
- український
- Javanese
- فارسی
- Burmese
- български
- ລາວ
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- தமிழ்
Pourquoi de nombreuses usines textiles gaspillent encore de l'air comprimé, même après avoir modernisé leurs équipements
Dans l’industrie textile, les problèmes liés à l’air comprimé n’apparaissent généralement pas soudainement.
La plupart des usines peuvent encore produire du tissu, faire fonctionner les métiers à tisser et expédier les commandes à temps.
Ainsi, le système d’aération est souvent ignoré pendant des années – jusqu’à ce que les coûts d’électricité deviennent trop élevés, que l’efficacité du tissage commence à chuter ou que les compresseurs commencent à s’arrêter chaque après-midi d’été.
C’est généralement à ce moment-là que les directeurs d’usine réalisent :
le problème n’est pas simplement « d’avoir suffisamment d’air ».
Il s’agit de savoir si le système d’air comprimé correspond réellement au processus de production.
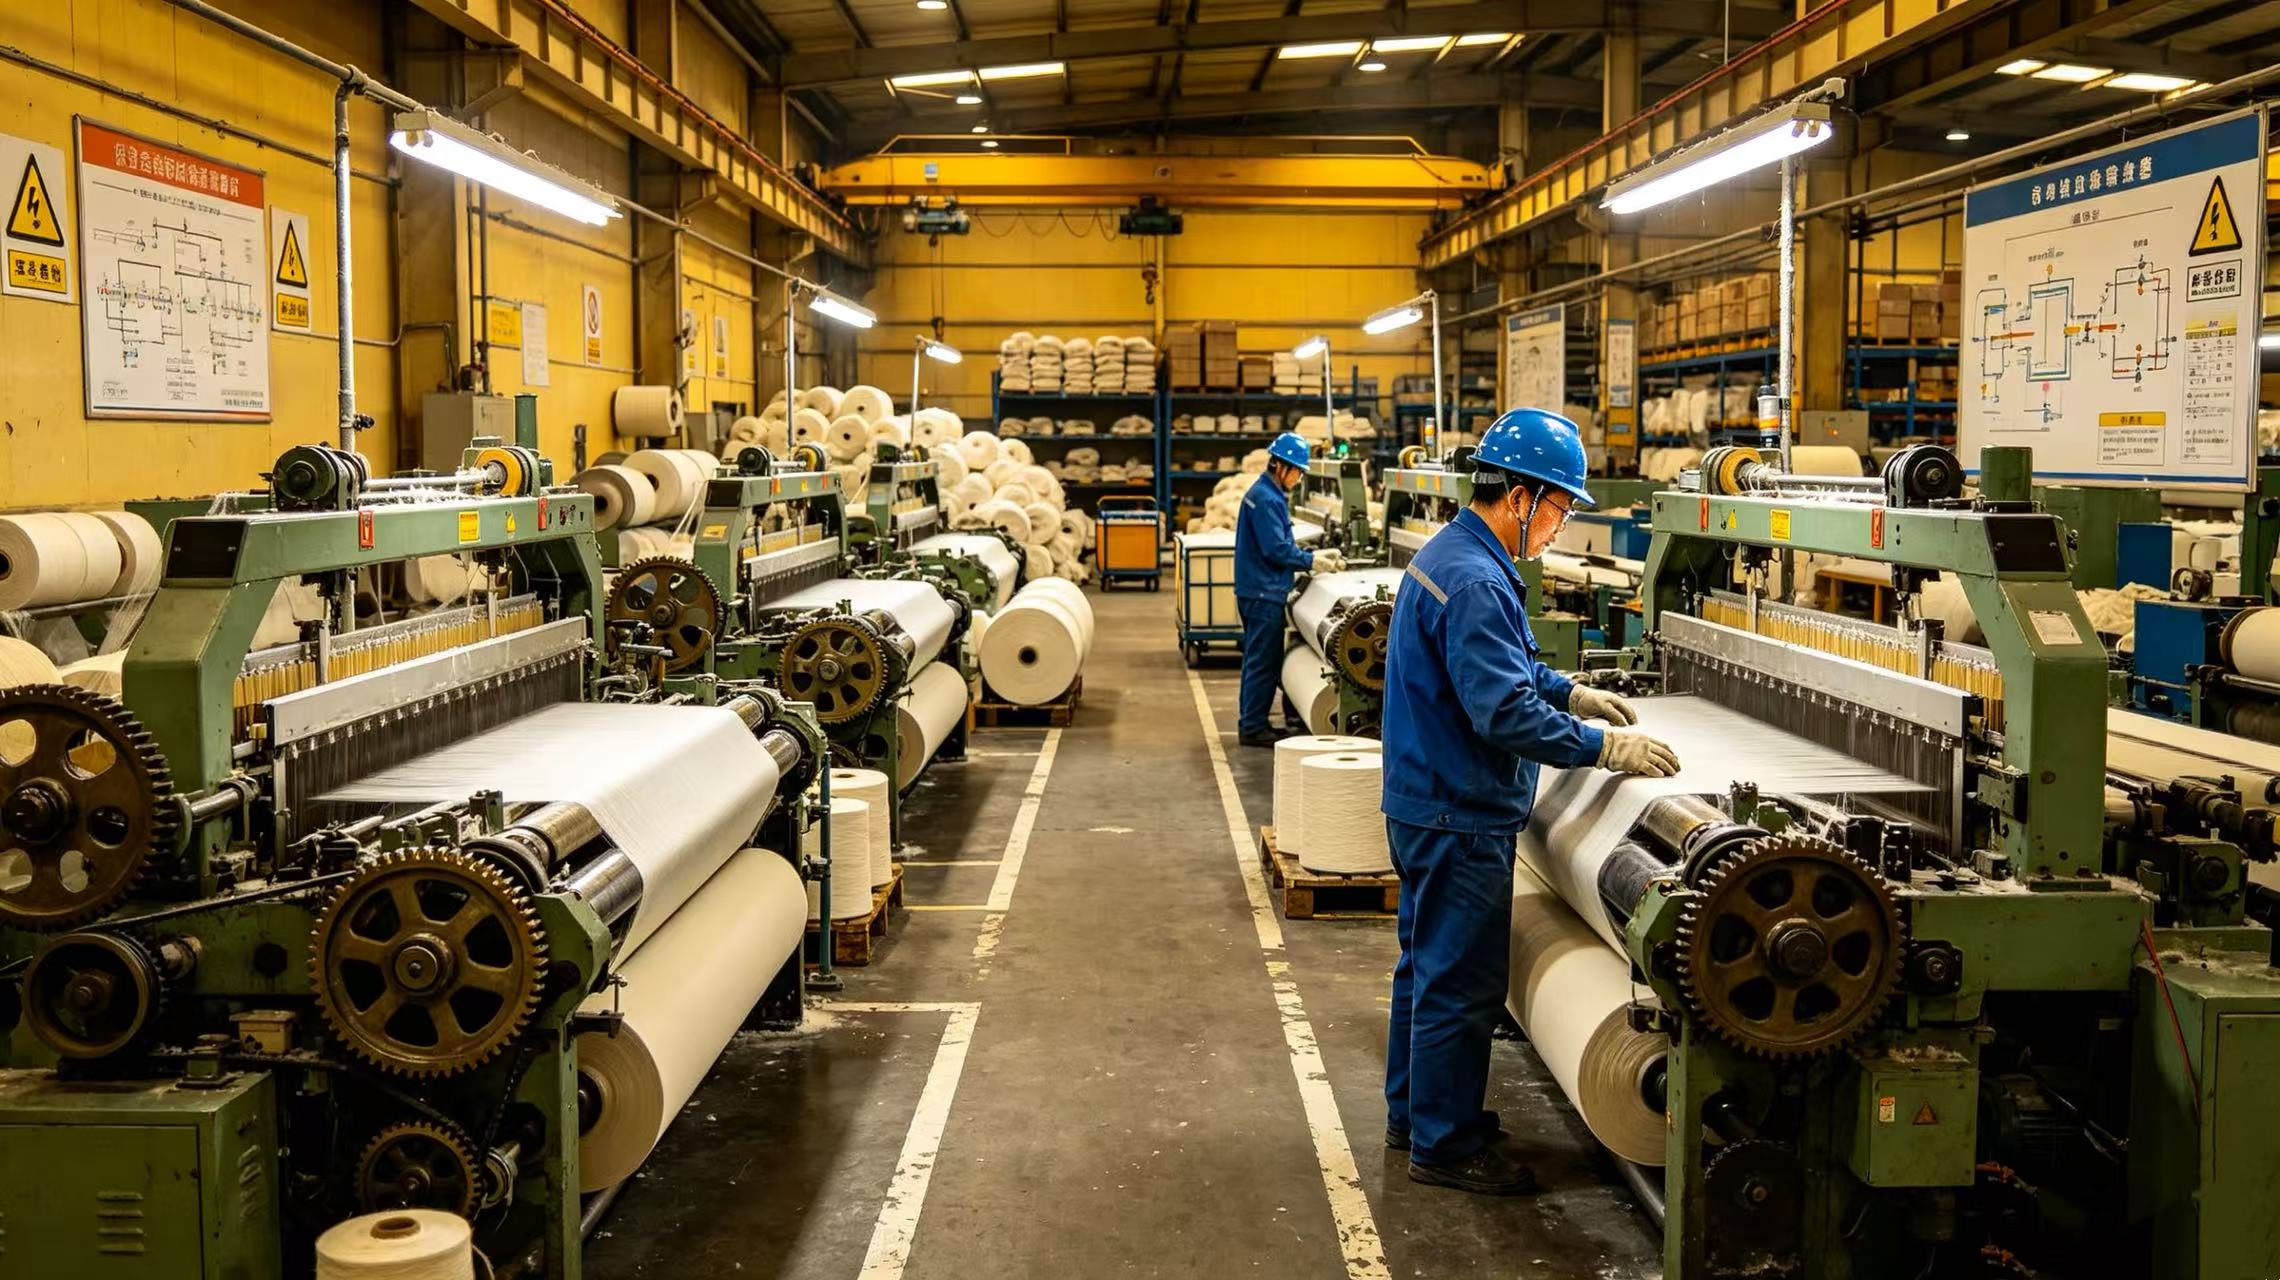
Aujourd'hui, dans de nombreuses usines de tissage,compresseur d'airLa pièce consomme plus d'électricité que prévu, tandis que les métiers à tisser eux-mêmes souffrent toujours de fluctuations de pression, de problèmes d'humidité et d'un flux d'air instable.
Cette situation est particulièrement courante dans les anciennes usines de tissage à réaction en Asie du Sud, en Asie du Sud-Est et dans certaines parties du Moyen-Orient, où la capacité de production a augmenté au fil du temps, mais le système d'air d'origine n'a jamais été repensé correctement.
Une situation courante dans les usines de métiers à tisser à jet
Une situation apparaît à plusieurs reprises dans les usines de tissage.
L'usine peut à l'origine commencer par :
- 60 métiers à jets
- un compresseur de 75 kW
- courte distance de tuyauterie
- production stable
Tout fonctionne normalement.
Mais après plusieurs années, la production s'étend à :
- 120 ou 150 métiers à tisser
- compresseurs supplémentaires ajoutés à différents moments
- canalisations plus longues
- différentes marques de métiers à tisser travaillant ensemble
À ce stade, de nombreuses usines commencent à ressentir les mêmes symptômes :
- chutes de pression pendant les pics de production
- insertion de trame instable
- taux d'arrêt des métiers à tisser plus élevé
- compresseurs fonctionnant en continu à pleine charge
- les factures d'électricité augmentent chaque mois
Il est intéressant de noter que les opérateurs accusent souvent les machines à tisser en premier.
Mais après avoir vérifié les métiers à tisser à plusieurs reprises, le véritable problème réside souvent dans le système d’air comprimé lui-même.
Le problème n’est souvent pas un « débit d’air insuffisant »
De nombreuses usines supposent :
si la pression chute, installez simplement un compresseur plus gros.
En pratique, cette solution n’est pas toujours la bonne.
Dans certaines usines de tissage, la salle des compresseurs peut encore afficher 0,75 MPa sur l'écran du contrôleur, tandis que la pression à proximité des dernières rangées de métiers à tisser chute en dessous de 0,55 MPa pendant les périodes de forte demande.
Cela se produit généralement à cause de :
- canalisations sous-dimensionnées
- résistance excessive des coudes et des tuyaux
- stockage d'air insuffisant
- mauvais séquencement du compresseur
- fuite dans les anciens systèmes de tuyauterie
Le résultat est que les compresseurs continuent de produire davantage d’air, mais la pression réellement utilisable côté métier reste instable.
Certaines usines augmentent encore la pression du système pour compenser.
Mais cela crée un autre problème :
- consommation d'énergie plus élevée
- plus de perte de fuite
- usure accrue des buses
- chargement inutile du compresseur
Dans de nombreux cas, l’usine paie pour une pression qu’elle n’utilise jamais réellement.
De nombreux métiers à tisser à jet n'ont pas besoin d'une pression extrêmement élevée
C’est un malentendu encore répandu dans les usines textiles.
Certains opérateurs maintiennent le système en fonctionnement à 0,8 MPa simplement parce que « la machine fonctionne de manière plus sûre ».
Mais pour de nombreux métiers à jet modernes, la demande opérationnelle réelle est souvent plus proche de :
- 0,5 à 0,6 MPa
- parfois même inférieur en fonction du type de tissu et de la configuration des buses
Une pression inutilement élevée peut réduire temporairement les alarmes, mais sur de longs cycles de production, cela augmente généralement les coûts d'exploitation de manière significative.
Un ingénieur textile expérimenté examinera normalement :
- exigence réelle de pression du métier à tisser
- chute de pression dans le pipeline
- demande de débit d'air de pointe
- état de la buse
- capacité de stockage d'air
avant de décider si le compresseur lui-même est vraiment sous-dimensionné.
Pourquoi les usines textiles sont souvent confrontées à des températures de compresseur élevées
Les usines textiles font partie des environnements les plus difficiles pour les compresseurs refroidis par air.
Dans les ateliers de filature et de tissage, les compresseurs sont fréquemment exposés à :
- poussière de fibre de coton
- températures ambiantes élevées
- ventilation restreinte
- fonctionnement continu 24 heures sur 24
En été, les températures ambiantes des compresseurs supérieures à 40°C ne sont pas inhabituelles dans certaines régions.
Une fois que la poussière de coton commence à bloquer les refroidisseurs et les filtres d’admission, la température de refoulement augmente rapidement.
C’est pourquoi de nombreuses usines textiles connaissent :
- arrêts fréquents à haute température
- durée de vie du lubrifiant raccourcie
- refroidisseurs bouchés
- fonctionnement instable du compresseur
En réalité, le compresseur lui-même n’est pas toujours le problème.
Parfois, le plus gros problème est que l’environnement d’installation n’a jamais été correctement pris en compte.
Une bonne circulation de l’air à l’intérieur de la salle des compresseurs est souvent plus importante que le simple ajout d’une autre machine.
Les problèmes d’humidité apparaissent généralement avant les problèmes d’huile
Lorsque les usines textiles discutent de la qualité de l’air, beaucoup se concentrent immédiatement sur la contamination par les hydrocarbures.
Mais dans les environnements de production réels, l’humidité est souvent le problème le plus précoce et le plus courant.
Cela devient particulièrement évident pendant les saisons des pluies ou dans les régions humides.
Lorsque les séchoirs sont sous-dimensionnés ou mal entretenus, un excès d’humidité pénètre dans le système de tuyauterie et commence à affecter indirectement la production.
Les signes typiques incluent :
- eau apparaissant aux points de vidange
- vannes pneumatiques instables
- augmentation des défauts du tissu
- performances de teinture incohérentes
- corrosion à l'intérieur des pipelines
Dans certaines usines, les opérateurs ne découvrent le problème qu’après avoir remarqué des traces d’eau ou des taches anormales sur le tissu fini.
D’ici là, le problème aura peut-être déjà affecté un lot de production entier.
Pourquoi les compresseurs à vitesse variable fonctionnent mieux dans la production textile
Contrairement à certains procédés industriels lourds, la demande en air textile évolue constamment.
La consommation d'air peut fluctuer en raison de :
- différents types de tissus
- changements de quarts de travail
- quantités variables de métiers à tisser
- cycles de nettoyage des machines
- planification de la production
C'est pourquoi les compresseurs à vitesse fixe gaspillent souvent de l'énergie dans les applications de tissage.
Le compresseur continue de fonctionner à pleine vitesse, même lorsque la demande réelle diminue temporairement.
En revanche, un compresseur à vitesse variable et à aimant permanent correctement configuré peut ajuster la puissance en fonction de la demande réelle de production.
L’avantage n’est pas seulement l’économie d’énergie.
Dans de nombreuses usines textiles, l’amélioration la plus importante est en fait la stabilité de la pression.
Et pour les métiers à tisser à jet, une pression stable compte généralement plus que simplement une pression plus élevée.
LeCompresseur d'airn'est plus seulement une machine utilitaire
Il y a dix ans, de nombreuses usines textiles achetaient des compresseurs principalement basés sur :
- prix initial
- débit d'air nominal
- taille du moteur
Aujourd’hui, le débat au sein de nombreuses usines a changé.
Les propriétaires d’usines se posent désormais des questions telles que :
- Quelle quantité d’électricité le compresseur consomme-t-il par mètre de tissu ?
- La pression du système correspond-elle réellement à la demande du métier à tisser ?
- Pourquoi les compresseurs surchargent-ils en été ?
- Les fuites entraînent-elles une perte d’énergie inutile ?
- Un système basse pression réduirait-il les coûts d’exploitation à long terme ?
Ce changement change la façon dont les usines textiles évaluent les systèmes d’air comprimé.
Parce que dans la production de tissage moderne, l’air comprimé n’est plus simplement « de l’air utilitaire d’usine ».
Cela affecte directement :
- stabilité de la production
- efficacité du tissage
- qualité du produit
- coût d'entretien
- rentabilité globale
Et dans de nombreux cas, l’optimisation du système pneumatique peut améliorer les performances de production sans ajouter un seul nouveau métier à tisser.